Seramik atölyeleri - toz, ağır yük, sıcak - bir redüktörü en hızlı yıpratan yerler arasındadır. Bu vakanın değeri, yeniden gresleme ile değiştirme arasındaki karar çizgisidir: hangi yöne yanlış karar verilirse verilsin arada beş haneli bir fark vardır.
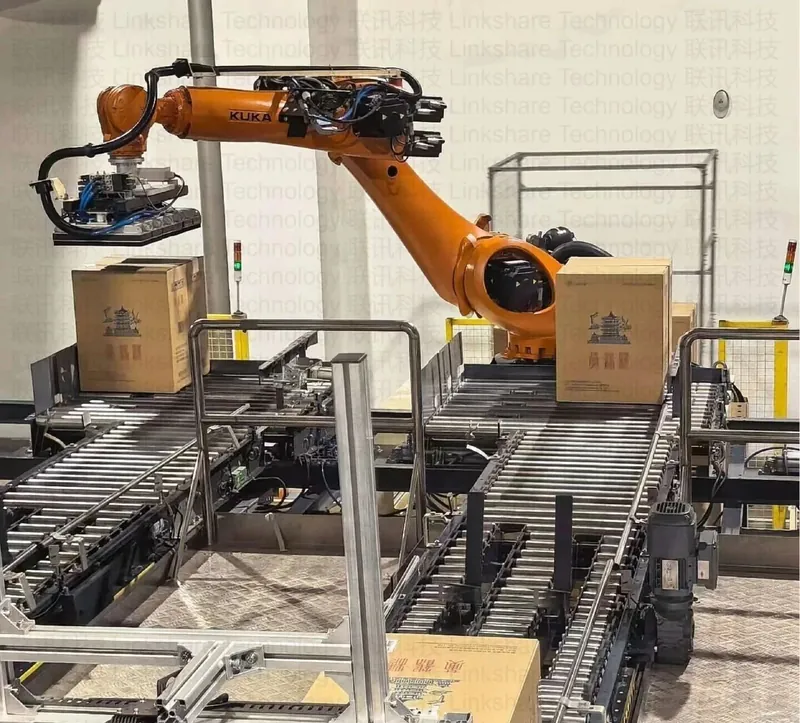
Bir paletleme robotu tam yükteki salınımda turda bir gürültü geliştirdi; müşteri, ölü bir redüktörün sevkiyatları vurmasından korkuyordu. Seramik hattı iki vardiya çalışıyor ve yalnızca Pazar sabahı 4 saatlik bir pencere vardı.
Önce sesi sınıflandırın: boşta ve düşük hızda sessiz, vuruntu yalnızca tam yükteki salınımda ve turda bir - bu, motoru veya rulman yatağını değil redüktörün içini işaret eder. Ardından boşaltmadan gres numunesi: ince bir metalik parlaklıkla siyah, ama toz içeriği düşük ve pulcuk parçacık yok. Birlikte bu tablo «yağlaması bitmiş erken aşınma» olarak okunur, «redüktör bitti» olarak değil.
Sınırımız: numunede pulcuk parçacık olmaması, vuruntunun yalnızca tam yükte olması ve sıcaklık aşımının 10 C içinde kalması - üçü birlikteyse önce yeniden gresleyin ve tekrar kontrol aralığını kısaltın; biri bile tutmazsa (özellikle pulcuk veya boşta gürültü) değişimi değerlendirin. Bu vaka üçünü de geçti, bu yüzden Pazar penceresinde yeniden gresleme yaptık (tam boşaltma, yeni gresle yıkama, hacmine kadar doldurma); vuruntu tam yükte belirgin şekilde azaldı.
İki haftalık tekrar kontrol: gürültü daha da azaldı, sıcaklık 8 C düştü. Karşılaştırmalı numune alımıyla aylık tekrar kontroller koyduk; üç ay sonra ses kararlı şekilde düşük kaldı ve ilerlemesi durdu. Müşteri ardından aynı hatta, aynı yaştaki iki makineyi erken yeniden gresleme planına aldı - vakanın en büyük kazanımı: «arızalanınca onar»dan «numuneyle servis»e geçiş.
