Redüktör, bir robot gövdesinin en pahalı ve en affetmez parçasıdır. Yanlış aralık, yanlış gres, fazla doldurma veya tıkalı bir boşaltma ağzı, hepsi ömrünü doğrudan kısaltır. Bu sayfa eksiksiz saha prosedürümüzü yazar.
Kılavuzlar aralıkları standart çalışma için verir; saha bunları yüke ve takt süresine göre düzeltmek zorundadır. Düzeltmemiz: sürekli yüksek takt (uzun süreler boyunca %60 üzeri çalışma çevrimi) aralığı kılavuz değerinin kabaca yüzde altmışına indirir; yüksek ataletli sık başla-dur bir yüzde yirmi daha kırpar; ortam sıcaklığı 40 C üzerindeki bir atölye bir yüzde yirmi daha götürür. Üst üste bindiğinde on bin saatlik bir kılavuz aralığı hizmette altı bin saate düşebilir.
İki saha sinyali de değişimi erkenden çağırır: metalik parlaklıkla kararan gres numuneleri ve yük altında redüktör yüzey sıcaklığının aynı modelin normal değerinin 10 C üzerine çıkması. Hangi biri olursa olsun, aralığı beklemeden şimdi değiştirin demektir.
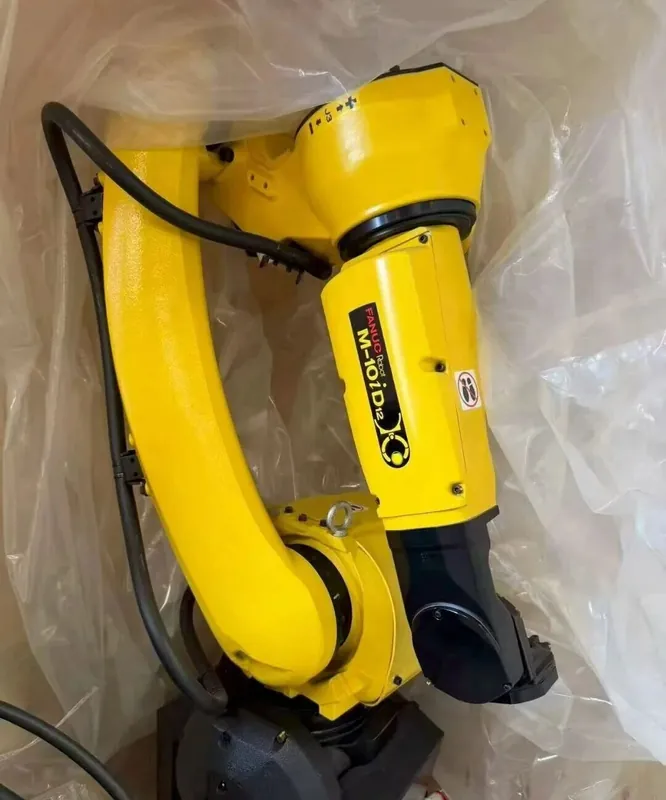
RV ve harmonik redüktörlerin viskozite ve EP katkısı gereksinimleri farklıdır; farklı sınıfları karıştırmak yağ filmini fazla zayıf bırakır. FANUC kollarında redüktör gresi genellikle Kyodo Yushi Vigogrease RE0 ailesinden, kılavuzda belirtilen bir sınıftır; diğer her marka kendi bakım kılavuzunu izler. Kuralımız: başlamadan önce kılavuzdaki gres sınıfını kontrol edin, partiyi kaydedin ve asla «yakın sayılır» ile yetinmeyin. Yeni sınıf eskisinden farklıysa tamamen boşaltın, yeni gresle bir kez yıkayın, ardından doldurun.
Yanlış sıra gövdeyi basınçlandırır. Sabit sıramız: robotu sıfıra alın, enerjiyi kesin, kilitleyin ve etiketleyin - önce boşaltma tapasını açın - doldurma portundan kılavuzdaki hacimle yavaşça enjekte edin - boşaltmadan temiz, yeni gres rengi akana kadar devam edin, ardından kılavuz hacmini tamamlayın - artık basıncın boşalmasını bekleyin - her iki tapayı momentle yerine takın ve gevşemeye karşı işaretleyin. Fazla hızlı enjeksiyon hava çırpar; klasik belirtisi, servisten sonraki ilk çalıştırmalarda duyulan gürültüdür.
Birincisi, gürültü: düşük hızda ve boşta on çevrim; turda bir vurma veya yeni bir tiz ton dinlenir. İkincisi, sıcaklık: yarım saat yük altında, ardından yüzey sıcaklığı servis öncesi kayıtla karşılaştırılır - düşmüş olmalıdır. Yalnızca ikisi de geçerse servis kaydını imzalarız; kayıtta her zaman dört madde bulunur: gres sınıfı ve partisi, doldurma hacmi, boşaltılan gresin durumu ve kontrol sonuçları.
