A lição aqui é direta: dois robôs com alarmes alternados de acionamento convidam ao reflexo das “peças ruins”, mas o culpado estava na distribuição da oficina. A direção errada significa trocar peças nas duas máquinas e continuar com o problema.
Uma célula de soldagem com dois robôs (mesma marca, mesmo lote) apresentou alarmes alternados de subtensão de barramento e sobrecorrente ao longo de um mês; cada limpeza durava dias. O cliente já havia trocado peças sobressalentes de acionamento em um braço, sem nenhuma mudança, e começava a duvidar do lote inteiro.
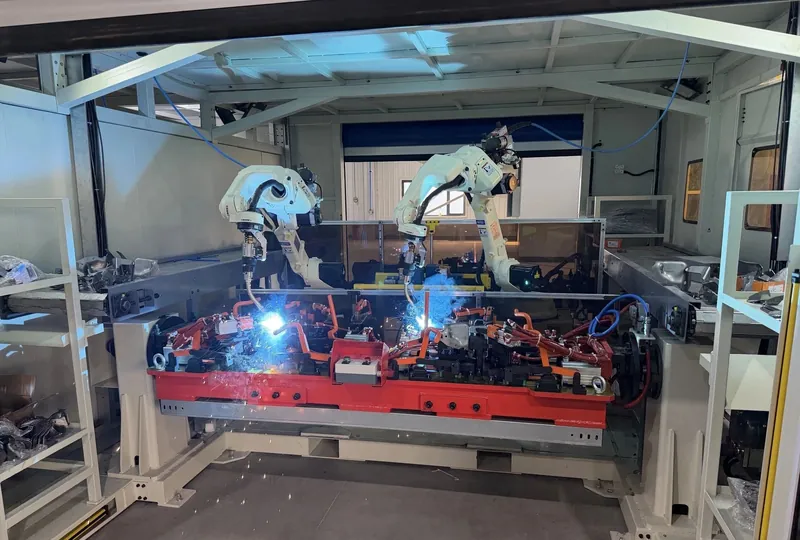
Procure o padrão antes de abrir as máquinas: os horários dos alarmes cruzados com o plano de produção mostraram concentração no fim do turno intermediário — exatamente quando duas prensas novas de alta potência entraram em operação. Depois meça a alimentação: durante as janelas de alarme lemos cerca de 4% de desequilíbrio trifásico, acima da nossa linha de campo de 3%; fora dos alarmes caía para perto de 1,5%. Os dois robôs compartilham o mesmo circuito de distribuição; quando as prensas puxam carga, o barramento cai e a subtensão dispara primeiro, depois o surto de recuperação desarma por sobrecorrente.
Do lado dos robôs apenas confirmamos: capacitância do barramento, valor do resistor de frenagem e isolamento dos módulos de potência, todos dentro da tolerância — as máquinas em si estavam limpas. Do lado da distribuição recomendamos: prensas em circuito dedicado com partida suave, mais monitoramento de tensão no circuito dos robôs. O cliente implementou; zero recorrência nas duas semanas seguintes.
Nenhuma peça de robô trocada por nós (a troca anterior do cliente testou bem e voltou para o almoxarifado). Entrega: análise de alarmes contra o plano de produção, medições de desequilíbrio (janelas com alarme versus janelas calmas) e a recomendação de melhoria da distribuição. Usamos este caso para lembrar os clientes: em alarmes de acionamento, meça a alimentação antes de desmontar a máquina.
