Больше половины аварий силовой ступени вторичны по отношению к отказу охлаждения, а отказ охлаждения часто начинается с одного забитого фильтровального мата. Эта страница фиксирует стандарт обслуживания охлаждения шкафа — самого дешёвого и самого окупаемого вида ТО.
Наш фиксированный порядок: отключить питание, заблокировать и маркировать, дождаться разряда шины — вынуть фильтровальные маты — продуть воздуховод сухим воздухом низкого давления по ходу от входа к выходу — отдельно почистить оребрение силовых модулей — почистить лопасти и ограждения вентиляторов — собрать пыль пылесосом (не сдувать) с днища шкафа, чтобы она не поднялась на платы — установить обратно. Продувка против воздуховода загоняет пыль глубже в оребрение — то же самое, что не чистить вовсе.
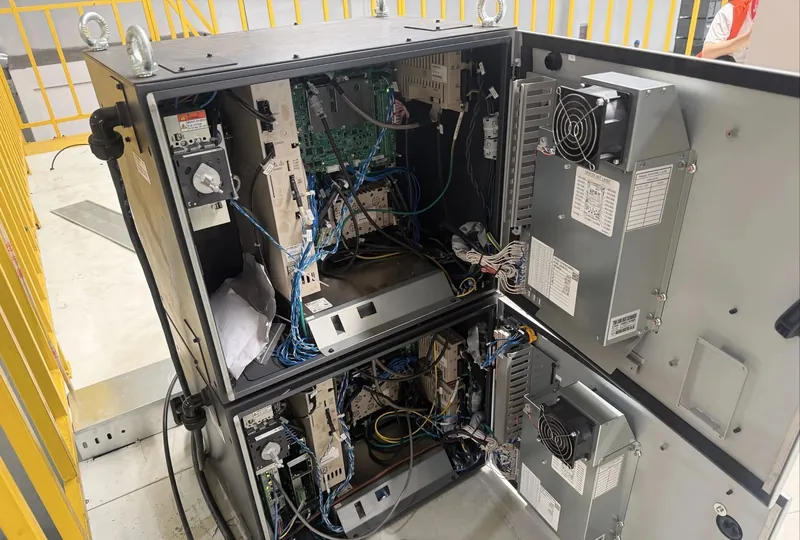
Интервалы фильтров зависят от класса запылённости цеха: шесть-двенадцать месяцев в обычных сборочных цехах, три-шесть в шлифовальных, сварочных или пыльных, а при явном падении светопропускания — замена по факту осмотра. Вентиляторам три проверки: шум или биение при вращении, обороты в сравнении с новым узлом той же модели (ручной тахометр или натренированный слух) и потребляемый ток — растущий ток является классическим признаком изношенного подшипника. Любой провал означает замену; мы не «наблюдаем».
Чистка без повторной проверки — не чистка. Наш стандарт: 30 минут под нагрузкой, записать температуру силовых модулей и воздуха на входе шкафа, сравнить с записью до обслуживания — она должна явно упасть. Недостаточное падение означает по-прежнему забитый воздуховод или вентилятор с нехваткой расхода; продолжаем искать. Температуры заносятся в сервисное досье как база для следующего раза.
Изношенные уплотнители дверей пропускают цеховую пыль мимо фильтра целиком. Мы проверяем обжатие и повреждения уплотнителей на каждом обслуживании и меняем при старении. Это почти ничего не стоит, но определяет, означает ли интервал фильтра что-либо на практике.
