Los talleres cerámicos — polvo, carga pesada, calor — están entre los lugares más rápidos para desgastar un reductor. El valor de este caso es la línea de decisión entre re-engrasar y sustituir: equivocarse en un sentido o en el otro es una diferencia de cinco cifras.
Un robot de paletizado desarrolló un ruido una vez por revolución en el giro a plena carga; el cliente temía un reductor muerto que golpeara los envíos. La línea cerámica trabaja dos turnos con solo una ventana de 4 horas el domingo por la mañana.
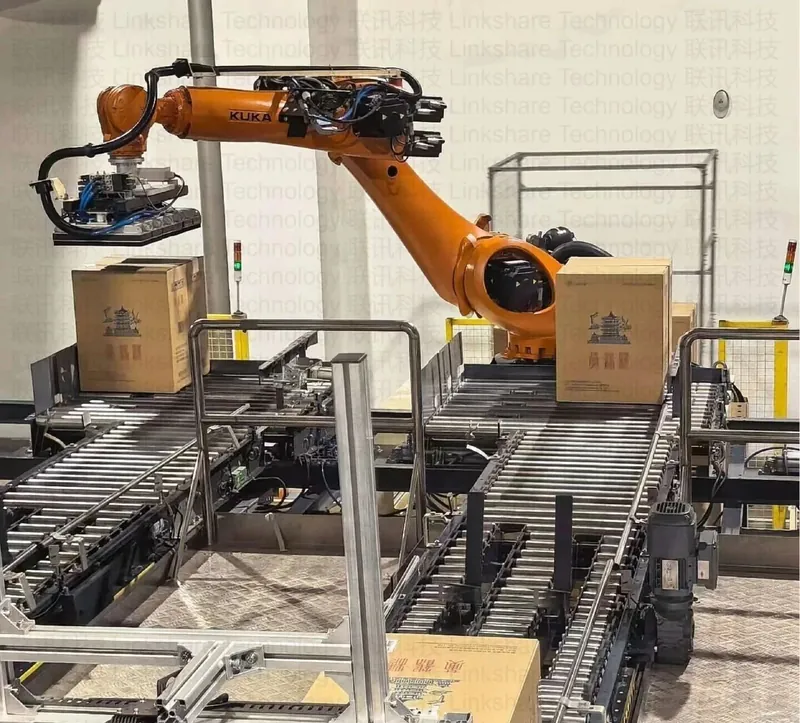
Clasificar primero el sonido: silencioso en vacío y despacio, un único golpe por revolución solo en el giro a plena carga — apunta al interior del reductor, no al motor ni al asiento del rodamiento. Después, toma de muestra de grasa por el drenaje: negra con un fino brillo metálico, pero con bajo contenido de polvo y sin partículas de desprendimiento. En conjunto se leen como «desgaste temprano con lubricación muerta», no como «reductor acabado».
Nuestro límite: sin partículas de desprendimiento en la muestra, el golpe solo aparece a plena carga y el sobreimpulso de temperatura se mantiene dentro de 10 °C — las tres juntas significan re-engrasar primero y acortar el intervalo de reverificación; si una sola falla (en especial virutas o ruido en vacío) significa evaluar la sustitución. Este caso pasó las tres, así que re-engrasamos dentro de la ventana del domingo (vaciado completo, purga con grasa nueva, llenado al volumen); después el golpe a plena carga se redujo con claridad.
Reverificación a las dos semanas: ruido aún menor, temperatura 8 °C más baja. Fijamos reverificaciones mensuales con muestreo comparativo; a los tres meses el sonido se mantenía estable y bajo, sin progresar. El cliente incluyó entonces dos máquinas de la misma edad en la misma línea en un plan de re-engrasado anticipado — la mayor victoria del caso: de «reparar cuando se rompe» a «mantenimiento por muestreo».
