
Metal 3D baskı denince çoğu kişinin aklına, dolabın içine kapatılmış, oluşum tablasında ışın hüzmesinin metal tozunu adım adım taradığı özel ekipman görüntüsü gelir. FANUC'ın son önerisi bu değildir: altı eksenli dikey çok mafsalı robot M-800 serisini öne çıkardı; robot kolu, yönlendirilmiş enerji biriktirme (DED) başlığını elinde tutarak metal tozunu ya da teli lazerle eritip parçayı katman katman “üst üste yığıyor”. Robot gövdesinin mutlak doğruluğu öncekine göre yaklaşık 10 kat artarak ±0,1 mm'ye ulaşmıştır; doğrusal ve dairesel yörünge doğruluğu da ±0,1 mm'dir. Nişangâh, özel ekipmanın kolunun yetmediği büyük ve karmaşık biçimli parçalardır.
Önce ana noktaları sıralayalım:
- FANUC, işleme robotu M-800 serisini merkezine koyan bir metal eklemeli imalat (AM) sistemi kuruyor; DED takımı başka üreticilerin ürünü olup bütünsel sistem çözümü olarak müşteriye sunuluyor;
- Robot gövdesinin mutlak doğruluğu öncekine göre yaklaşık 10 kat artarak ±0,1 mm'ye ulaşmıştır; doğrusal ve dairesel yörünge doğruluğu da ±0,1 mm'dir;
- Oluşum tablası boyutuyla sınırlı özel ekipmana kıyasla robotun hareket alanı geniştir; ana hedef büyük ve karmaşık biçimli parçalardır;
- Oluşum takımı dış tedarikçinin elindedir; hassasiyet, rijitlik ve kontrol FANUC'ın kendi gücüdür — sistemin bütün kalitesine kimin kefil olduğu stratejik odağın kendisidir;
- Hassasiyet artışı yalnızca ön koşuldur, garanti değildir: oluşum hızı, biriktirme kalitesi ve malzeme kararlılığı, gerçek parçalar üzerinde doğrulanmayı bekliyor.
“Kaldırmak”tan “Yığmak”a: bir işleme robotunun meslek değişikliği
M-800'in soyuna dair bir cümle sarf edelim. Aslında kesme ve taşlama yapan bir işleme robotuydu; onlarca yıl “malzeme kaldırma” işinde çalıştı — kaba parçanın fazla kısımlarını traşladı. Bu kez FANUC onu ters yöne çevirdi: malzemeyi katman katman “üstüne koyma” işine. Takım tarafında, metal tozunu (powder) ya da teli (wire) lazerle eritip katman katman biriktiren DED başlığı başka üreticilerden geliyor; FANUC'ın yaptığı iş, robot koluna bu başlığı yeterince isabetli yörüngelerle götürmek ve bütün paketi sistem çözümüne dönüştürmektir.
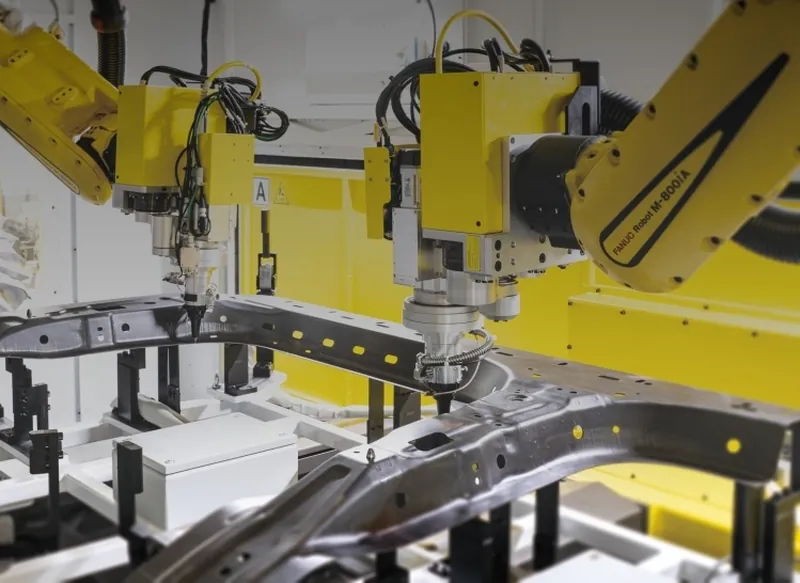
Gövde performansındaki sıçrama küçümsenmeyecek boyuttadır. FANUC'ın anlatımıyla, kendi analiz yöntemleri ve her robotun bireysel farklarını ölçüp telafi edebilen kalibrasyon (calibration) teknolojisi sayesinde yüksek rijitlik ile ±0,1 mm mutlak doğruluk elde edilmiştir — önceki ürünlerin yaklaşık 10 katı. Executive Officer Kenichiro Abe'nin açıklaması şudur: “Değerleri girmekle basit öğretim tamamlanıyor; karmaşık biçimli parçalarda bile metal AM yüksek hassasiyetle tamamlanabiliyor.”
Mutlak doğruluk ve tekrarlanabilirlik: aradaki tek kelime en kritik olanıdır
Robotu işlemede kullanmanın kronik eksiği hassasiyettir. Çok mafsalı robot kollarının esnemesi kaçınılmazdır; komutun gönderdiği konum ile gerçekte ulaşılan konum arasında daima bir sapma kalır. Burada sıkça birbirine karıştırılan iki terimi ayırmak gerekir: tekrarlanabilirlik, aynı hareketin tekrar tekrar üretilebilmesini ölçer; mutlak doğruluk, kol ucunun komut edilen koordinata gerçekte ne kadar yaklaşabildiğini. Robotun “isabetli vurması”nı sağlayan ikincisidir. Mutlak doğruluk yükseldikçe robot, teknik resimdeki değerlerle doğrudan hareket eder; parçanın kendisine karşı tekrar tekrar ayar-düzeltme yapmaya gerek kalmaz. Yaklaşık 10 katlık artış artı robot başına kalibrasyon telafisi, yörünge sapmasının ayar yükünü büyük ölçüde azaltır; “değeri gir, çalışsın” öğretim biçimi ancak böyle ayakta durabilir.
Ama lafı tamamlamak gerekir: bu, kol ucunu hedef konuma ulaştıran yarım hassasiyettir. Bitmiş parçanın ölçüleri ve oluşum kalitesi DED süreç halkasına bağlıdır — erime, katılaşma ve katman katman yığılma süreci. Konumlama doğruluğu, nitelikli metal AM'nin gerekli koşullarından biridir; yeter koşulu değildir; parçanın nihai kalitesini tek başına belirleyemez.
Neden özel ekipman yerine robot
Metal AM'nin ana taşıyıcısı, oluşum tablası boyutuyla tavanı çizilmiş özel ekipmanlardır: oluşum kalitesi kararlıdır ama parçanın boyutu, ekipmanın iç hacmiyle kaskatı çerçevelenir. Robot bunun tam tersidir — robot kolunun hareket alanı geniş, duruş serbestliği yüksektir; parça ne kadar büyük, yüzey doğrultuları ne kadar karmaşık ve değişken olursa olsun kol, duruşunu değiştirip yüzeye yapışarak yürüyebilir. FANUC'ın özel ekipmanın beceremediği büyük ve karmaşık biçimleri ana cephe yapması, tam da bu boyut aralığını yakalamak içindir.
Piyasa tarafı da yardımcı olabilir. Japonya Ekonomi, Ticaret ve Sanayi Bakanlığı'nın (METI) öngörüsüne göre metal AM pazarı 2040'ta 2025'in yaklaşık 4-10 katına büyüyecektir: düşük senaryoda yaklaşık 14,9 milyar avro (yaklaşık 2,7 trilyon yen, 135 milyar CNY), yüksek senaryoda yaklaşık 42,5 milyar avro. Not edilmesi gereken şudur: metal AM, talaşlı imalatın, dökümün ve dövmenin bütünüyle yerini almaya gelmiyor; bu süreçlerin biçimlendirmekte zorlandığı karmaşık geometrili ve az adetli parçaları devralıyor. Robotun yarıştığı kısım ise, içinde özel ekipmanın boyut nedeniyle erişemediği büyük, yüksek katma değerli ve küçük serilikli dilimdir. Uygulamalar prototipten gerçek parçalara kayıyor — Japonya Sodick'in bir iştiraki, metal AM ile otomobil fren yüzey işlemleri yapan bir sistem geliştirmiş durumdadır.
Takım dışarıda, hassasiyet içeride: sistem entegrasyonu sorusunu kim çözecek
Bu tabloda en mühim ve en kolay gözden kaçan nokta şudur: FANUC, DED takımının kendisine sahip değildir. Eritme ve yığmanın ana teknolojileri dış tedarikçiye bırakılmıştır; FANUC, hassasiyet, rijitlik ve kontrol gibi kendi güçlü alanlarıyla değer yaratıp ikisini bütün bir çözüm olarak paketliyor. Artısı, herkesin en iyi bildiği işi yapmasıdır; eksikleri de ortadadır — oluşum kalitesini belirleyen kritik takım kendi elinde değildir; peki ikisini birbirine yaklaştırıp sistemin bütün kalitesini garanti edecek taraf kimdir? Robot hassasiyeti ne kadar yükselirse yükselsin, metal AM sisteminin bütün performansını ve oluşum kalitesini tek başına belirleyemez. Bu sorunun cevabı, çözümün müşteri gözünde bir ürün mü yoksa bir mühendislik işi mi olduğunu doğrudan belirleyecektir.
Mevcut M-800 kullanıcıları için bir de gerçekçi konu vardır: aynı robot, ilke düzeyinde kesmeden metal AM'ye uzanabilir. Ama bunun koşulları vardır — DED takımının eklenmesi ve oluşum süreç parametrelerinin biriktirilmesi gerekir; kesme amacıyla edinilmiş ekipman varlığının doğrudan devredileceği kesin değildir. Bedava kazanılan bir avantajdan çok, doğrulanmayı bekleyen bir konudur.
Sıradaki izlenecek nokta: yörünge doğruluğu istikrarlı parça kalitesine dönüşebilecek mi
DED yönteminin işleyip işlemediği, son tahlilde üç şeye bakılır: oluşum hızı, biriktirme kalitesi ve kullanılabilir malzeme çeşitliliği. Robotun mutlak doğruluğu ne kadar yükselirse yükselsin, erime ve katılaşmanın eşlik ettiği oluşum süreci kararlı olur mu, parçalar arası kalite salınımı ne kadar sıkıştırılabilir — bunların karneyi gerçek parçalar üzerinde okunacaktır. Odak hız, kalite ve malzemedir — ve hiçbir nokta robot tarafından tek başına belirlenmez; DED takımıyla birlikteki performansına bağlıdır. ±0,1 mm güzel bir giriş biletidir ama yarış yeni başlıyor. İkinci el ve bakım işini yapan bizlere düşen ilk not şudur: bu ikili yaygınlaşırsa, işleme robotlarının değerlendirme ölçütlerine çok yakında bir “mutlak doğruluk” göstergesi daha eklenecektir. İlgili yazılar: ikinci el robot satışı, FANUC × NVIDIA simülasyon boşluğunu kapatıyor.
İleri Okuma
- Simülasyonda gerçek cihaz kontrolü: FANUC × NVIDIA
- Kawasaki, FANUC ve Yaskawa ortak veri temeli için birleşti
- Marka kapsamı ve model dokümanları



















