
Parler d'impression 3D métallique évoque, chez la plupart des gens, ces machines dédiées enfermées dans une enceinte, où un faisceau balaie peu à peu la poudre métallique étalée sur un plateau. La réponse récente de FANUC n'est pas celle-là : elle pousse sur le devant de la scène le robot vertical polyarticulé à six axes de la série M-800, bras portant une tête de dépôt d'énergie dirigée (DED) qui fond au laser poudre ou fil métallique, pour « empiler » la pièce couche après couche. La précision absolue du corps du robot gagne environ un facteur 10 par rapport à auparavant, pour atteindre ±0,1 mm, et la précision de trajectoire, en droite comme en arc, parvient elle aussi à ±0,1 mm. La cible : les grandes pièces aux formes complexes que les machines dédiées ne peuvent pas atteindre.
Alignons d'abord les points clés :
- FANUC bâtit son système de fabrication additive (AM) métallique autour du robot d'usinage de la série M-800 ; l'outil DED provient d'autres fabricants, l'ensemble étant proposé au client sous forme de solution système complète ;
- La précision absolue du corps du robot progresse d'environ un facteur 10 par rapport à auparavant, à ±0,1 mm ; la précision de trajectoire en droite et en arc est également de ±0,1 mm ;
- Face aux machines dédiées plafonnées par la taille du plateau, le robot offre une grande amplitude de mouvement et vise en priorité les pièces de grande taille et de formes complexes ;
- L'outil de dépôt reste entre les mains d'un fournisseur externe, tandis que précision, rigidité et commande relèvent du propre de FANUC — qui se porte garant de la qualité de l'ensemble du système : voilà l'enjeu stratégique ;
- Le gain de précision n'est qu'un préalable, pas une garantie : vitesse de dépôt, qualité des couches et stabilité des matériaux restent à valider sur des pièces réelles.
De « l'enlèvement » à « l'empilement » : la reconversion d'un robot d'usinage
L'origine du M-800 mérite un mot. C'était un robot d'usinage voué à la coupe et au meulage, qui a passé des décennies au travail « d'enlèvement » de matière — retailler le brut de ses excédents. Cette fois, FANUC le fait changer de métier pour l'exercice inverse : « empiler » la matière couche après couche. Côté outil, la tête de formage DED — fondant au laser poudre (powder) ou fil (wire) et déposant couche par couche — vient d'autres fabricants ; le fait de FANUC, c'est de faire parcourir au bras une trajectoire suffisamment juste en portant cette tête, puis d'emballer le tout en solution système.
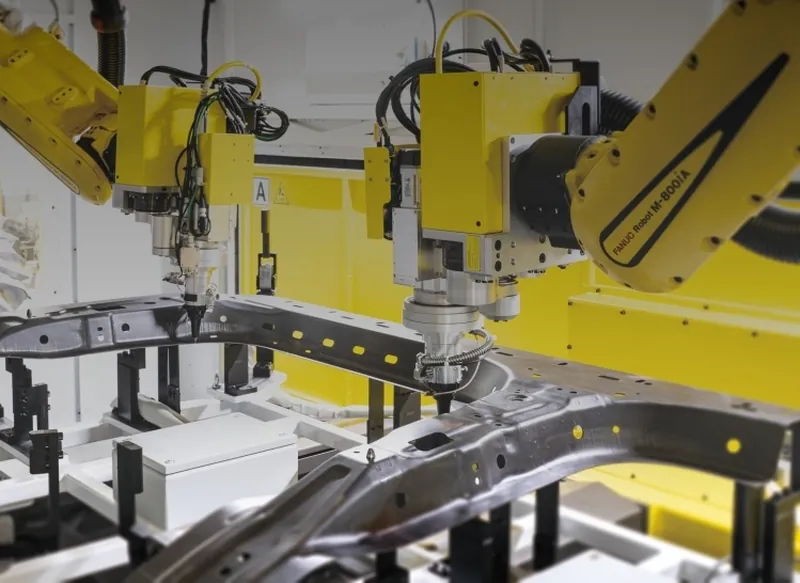
L'ampleur du gain de performance du corps machine n'est pas mince. Selon FANUC, à force de méthodes d'analyse maison et d'une technique d'étalonnage (calibration) capable de saisir et de compenser les écarts individuels de chaque robot, la société réalise une rigidité élevée et une précision absolue de ±0,1 mm — environ dix fois les produits précédents. L'explication de Kenichiro Abe, administrateur exécutif : « Un enseignement simple s'accomplit rien qu'en saisissant des valeurs ; même une pièce de forme complexe se prête à une fabrication additive métallique de haute précision. »
Précision absolue et répétabilité : le mot qui les sépare est le plus décisif
En usinage, le talon d'Achille du robot a longtemps été la précision. Un bras polyarticulé fléchit inévitablement, et entre la position où la commande l'envoie et celle qu'il atteint réellement, il existe toujours un écart. Il faut ici distinguer deux termes souvent confondus : la répétabilité mesure la capacité à reproduire identiquement un même geste répété ; la précision absolue mesure la proximité réelle de l'extrémité avec les coordonnées commandées. C'est de la seconde que dépend le fait de « tirer juste ». Plus la précision absolue est élevée, plus le robot peut se déplacer directement aux valeurs du plan, sans réglages correctifs répétés sur la pièce réelle. Un gain d'un facteur 10 environ, adossé à l'étalonnage et à la compensation robot par robot, signifie une forte réduction des quantités de correction de trajectoire — et l'enseignement « on saisit les valeurs, la machine agit » devient enfin tenable.
Mais complétons la phrase : ce n'est que la moitié de la précision, celle qui amène l'extrémité à la position visée. Les dimensions et la qualité de formage de la pièce finie dépendent du maillon DED — le processus de fusion, de solidification et d'empilement couche par couche. La précision de positionnement est l'une des conditions nécessaires d'une fabrication additive métallique de haute qualité, non une condition suffisante ; seule, elle ne décide pas de la qualité finale de la pièce.
Pourquoi le robot plutôt que la machine dédiée
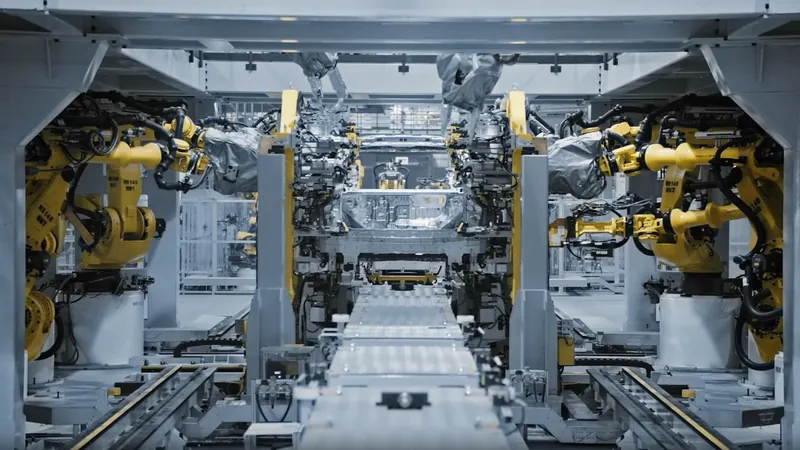
Le vecteur dominant de la fabrication additive métallique est la machine dédiée au plateau de taille plafonnée : qualité de formage stable, mais taille des pièces enfermée sans recours dans l'enceinte de la machine. Le robot est l'inverse — l'amplitude de mouvement du bras est grande, la liberté d'orientation élevée ; si volumineuse que soit la pièce, si complexe et changeante que soit l'orientation des surfaces, le bras change de posture et vient s'appliquer dessus. En érigeant en champ de bataille principal les grandes pièces complexes, terrain où la machine dédiée est faible, FANUC saisit précisément cette faille dimensionnelle.
Le marché pourrait aussi prêter main-forte. Selon les projections du ministère japonais de l'Économie, la taille du marché de la fabrication additive métallique se sera étendue à l'horizon 2040 à environ 4 à 10 fois celle de 2025 : environ 14,9 milliards d'euros dans le scénario bas (soit environ 2 700 milliards de yens, 135 milliards de CNY), environ 42,5 milliards d'euros dans le scénario haut. À noter : la fabrication additive métallique ne prétend pas remplacer globalement la coupe, la fonderie ou le forgeage ; elle prend en charge les formes complexes et les petites séries que ces procédés peinent à former — et, dans ce périmètre, le robot dispute à la machine dédiée les domaines du grand format, de la forte valeur ajoutée et des faibles volumes, inaccessibles à celle-ci pour des raisons d'encombrement. Le front des applications passe du prototype à la pièce réelle : une filiale du japonais Sodick a déjà développé un système de traitement de surface de freins automobiles par fabrication additive métallique.
L'outil dehors, la précision dedans : qui résoudra l'équation de l'intégration système
Dans cette configuration, le point le plus crucial — et le plus facile à laisser échapper : FANUC ne détient pas elle-même l'outil DED. Les technologies élémentaires de fusion et d'empilement sont confiées à un fournisseur externe, FANUC crée de la valeur par ses points forts maison — précision, rigidité et commande —, puis combine les deux en solution d'ensemble offerte au-dehors. L'avantage : chacun fait ce qu'il fait le mieux. Le risque n'est pas moins visible — l'outil décisif pour la qualité de formage n'est pas entre ses mains ; alors qui se charge de faire converger les deux bords et de garantir la qualité de tout le système ? Si haute soit devenue la précision du robot, elle ne décide pas seule de la performance globale ni de la qualité de formage d'un système d'AM métallique. La réponse à cette équation déterminera directement si, aux yeux du client, cette solution est un produit ou un projet d'ingénierie.
Pour les utilisateurs existants du M-800, un sujet bien concret se pose encore : le même robot peut, en principe, s'étendre de la coupe à la fabrication additive métallique. Mais c'est conditionnel — il faut greffer l'outil DED, accumuler les paramètres de procédé de formage ; l'actif d'équipement affecté à l'usinage ne se convertit pas d'office. Plus qu'un avantage tombé du ciel, c'est un sujet à valider.
Prochain jalon : la précision de trajectoire se transformera-t-elle en qualité stable des pièces
Le procédé DED sera jugé, en dernière instance, sur trois choses : la vitesse de formage, la qualité des dépôts et la variété des matériaux utilisables. Si haute que soit montée la précision absolue du robot, la stabilité du procédé de formage — avec sa fusion et sa solidification — et l'étroitesse de la dispersion de qualité d'une pièce à l'autre se liront encore sur le bulletin de notes des pièces réelles. Le focus est sur ces trois points — vitesse, qualité, matériaux — dont aucun ne se décide par le robot seul : chacun dépend des performances du couple robot + outil DED. ±0,1 mm est un beau billet d'entrée, mais la compétition commence à peine. Pour nous, acteurs de l'occasion et de la maintenance, notons d'ores et déjà une chose : si cette combinaison prend son essor, les critères d'évaluation des robots d'usinage compteront bientôt un indicateur de plus, la « précision absolue ». À lire également : vente de robots d'occasion, FANUC × NVIDIA : combler le fossé de la simulation.
À lire également
- La commande de la machine réelle en simulation : FANUC × NVIDIA
- Kawasaki, FANUC, Yaskawa : bâtir ensemble le socle de données
- Couverture des marques et documentation des modèles



















