
Al oír «impresión 3D metálica», la imagen de la mayoría es la de la máquina dedicada encerrada en una campana, con el haz recorriendo poco a poco el polvo metálico sobre la plataforma de formación. La propuesta que FANUC acaba de presentar no es esa: empuja al primer plano el robot articulado vertical de seis ejes de la serie M-800, con el brazo alzando una cabeza de formación por deposición de energía dirigida (DED) que funde con láser polvo o hilo metálico para «apilar» la pieza capa a capa. La precisión absoluta del cuerpo del robot mejora unas 10 veces respecto a antes, hasta ±0.1 mm, y la precisión de trayectoria en recta y arco llega igualmente a ±0.1 mm. El punto de mira: las piezas grandes y de forma compleja que la máquina dedicada no alcanza.
Los puntos clave, en orden:
- FANUC construye su sistema de AM (manufactura aditiva) metálica en torno al robot de mecanizado de la serie M-800, con herramienta DED de otros fabricantes, y lo entrega al cliente como solución de sistema completa;
- la precisión absoluta del cuerpo del robot mejora unas 10 veces hasta ±0.1 mm, y la precisión de trayectoria en recta y arco es igualmente ±0.1 mm;
- frente a la máquina dedicada, encajonada por el tamaño de su plataforma de formación, el robot despliega un gran alcance de movimiento y se concentra en las piezas grandes y de forma compleja;
- la herramienta de formación está en manos de proveedores externos, mientras que precisión, rigidez y control son de FANUC: quién responde de la calidad del sistema entero es el foco estratégico;
- la mejora de precisión es requisito previo, no garantía: velocidad de formación, calidad de deposición y estabilidad del material tendrán que validarse sobre piezas reales.
De «quitar» a «apilar»: el cambio de oficio de un robot de mecanizado
Merece una línea el origen del M-800. Nació como robot de mecanizado para cortar y rectificar, décadas enteras en el oficio de «quitar» material: rebajar de la pieza en bruto lo que sobra. Ahora FANUC le cambia el giro para hacer justo lo contrario: «apilar» material capa a capa. En el extremo de la herramienta, la cabeza DED que funde con láser polvo metálico (powder) o hilo (wire) y deposita capa sobre capa viene de otros fabricantes; lo que hace FANUC es conducir el brazo con esa cabeza por trayectorias suficientemente exactas y empaquetar el conjunto como solución de sistema.
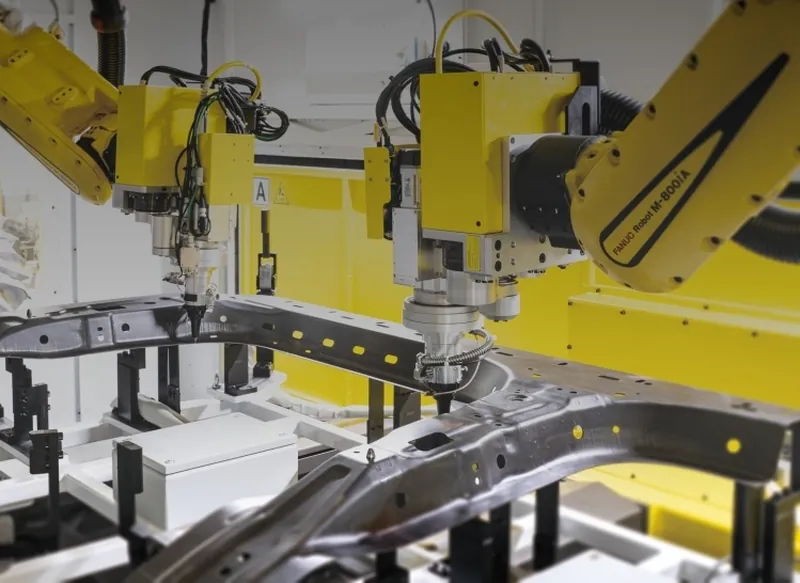
La mejora del cuerpo no es poca cosa. Según FANUC, con métodos de análisis propios y una tecnología de calibración capaz de captar y compensar las diferencias individuales de cada robot, se logran alta rigidez y una precisión absoluta de ±0.1 mm, unas 10 veces la de los productos anteriores. Kenichiro Abe, managing executive officer de FANUC, lo explica: «Basta introducir valores para completar una enseñanza sencilla; incluso con piezas de forma compleja, la AM metálica sale con alta precisión».
Precisión absoluta y repetibilidad: la palabra que las diferencia lo es todo
El flanco débil del robot aplicado al mecanizado siempre ha sido la precisión. Un brazo articulado se combe por naturaleza, y entre la posición a la que se le manda y la que de verdad alcanza siempre media una desviación. Conviene separar aquí dos términos que se confunden a menudo: la repetibilidad, que mide la constancia del mismo movimiento repetido una y otra vez; la precisión absoluta, que mide cuánto se acerca el extremo a las coordenadas mandadas. Que el robot «dé en el blanco» depende de la segunda. Cuanto mayor es la precisión absoluta, más puede moverse el robot directamente con los valores del plano, sin andar corrigiendo contra la pieza física. Una mejora de unas 10 veces, más la calibración y compensación robot a robot, recorta de golpe el trabajo de corrección de trayectorias y sostiene una enseñanza del tipo «introduzco valores y el robot actúa».
Pero, para decirlo entero: esa es solo la mitad de la precisión, la que deja el extremo en la posición objetivo. Las dimensiones y la calidad de formación de la pieza acabada dependen del eslabón del proceso DED: fusión, solidificación, apilado capa a capa. La precisión de posicionamiento es condición necesaria, no suficiente, de una AM metálica de calidad; por sí sola no decide la calidad final de la pieza.
Por qué el robot y no la máquina dedicada
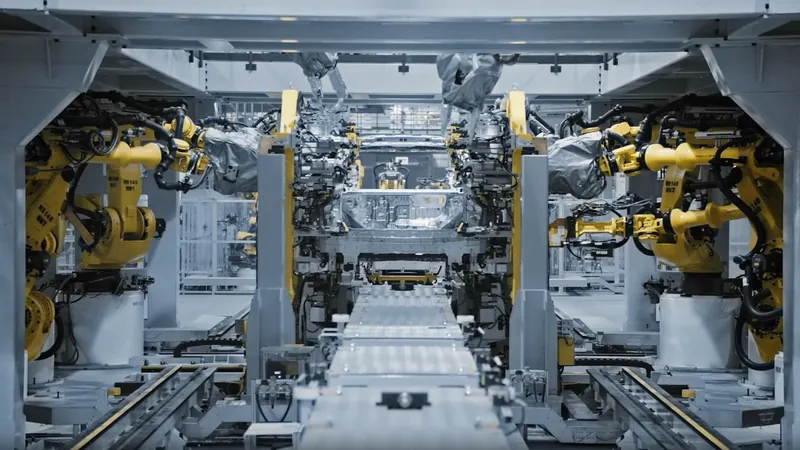
El soporte dominante de la AM metálica es la máquina dedicada con plataforma de tamaño tope: calidad de formación estable, pero el tamaño de la pieza queda encajonado por la cavidad del equipo. El robot es lo contrario: gran alcance del brazo y alta libertad de orientación; por grande que sea la pieza y por compleja y cambiante que sea la orientación de sus superficies, el brazo cambia de postura y se pega a ellas. FANUC fija su campo de batalla principal en las piezas grandes y complejas que se le atragantan a la máquina dedicada: agarra justamente esa rendija dimensional.
El mercado también puede echar un cable. Según previsiones del Ministerio japonés de Economía, Comercio e Industria, en 2040 el mercado de la AM metálica se habrá multiplicado por 4 a 10 respecto a 2025: en el escenario bajo, unos 14 900 millones de euros (aprox. 2.7 billones de JPY; 135 000 millones de CNY); en el alto, unos 42 500 millones de euros. Conviene subrayarlo: la AM metálica no pretende sustituir en bloque el corte, la fundición o la forja, sino recoger las formas complejas y los lotes pequeños que a esos procesos les cuesta conformar; lo que el robot disputa es, dentro de eso, el terreno grande, de alto valor añadido y lote corto que la máquina dedicada no alcanza por tamaño. Las aplicaciones van del prototipo a la pieza real: una filial de la japonesa Sodick ya ha desarrollado un sistema de tratamiento superficial para frenos de automóvil mediante AM metálica.
Herramienta fuera, precisión dentro: a quién le toca la integración del sistema
Lo más señalado de este tablero, y lo más fácil de pasar por alto: FANUC no domina la herramienta DED. Las tecnologías nucleares de fusión y apilado se confían a proveedores externos, y FANUC crea valor con sus fuertes de casa —precisión, rigidez y control—, para después combinarlo todo en una solución de conjunto de cara afuera. La ventaja: que cada cual haga lo que mejor sabe. El riesgo, igual de visible: la herramienta clave, la que decide la calidad de formación, no está en sus manos; entonces, ¿quién responde de que ambas partes se engranen bien y de la calidad del sistema entero? Por alta que sea la precisión del robot, no decide sola el rendimiento global ni la calidad de formación de un sistema de AM metálica. La respuesta a esta pregunta dirá directamente si, a los ojos del cliente, la propuesta es un producto o un proyecto de ingeniería.
Para quienes ya operan M-800 queda, además, un asunto muy práctico: el mismo robot podría, sobre el papel, extenderse del corte a la AM metálica. Pero con condiciones: instalar la herramienta DED y acumular parámetros del proceso de formación; el activo dedicado al mecanizado no necesariamente se reutiliza tal cual. Más que una ventaja caída del cielo, es un tema pendiente de verificación.
El próximo punto de observación: si la precisión de trayectoria se convierte en calidad estable de la pieza acabada
Que el método DED sirva o no de verdad se juega, al final, en tres cosas: velocidad de formación, calidad de deposición y gama de materiales utilizables. Aunque la precisión absoluta del robot suba, que el proceso de formación —con su fusión y su solidificación— se estabilice y que la oscilación de calidad entre piezas pueda comprimirse queda por ver en el boletín de las piezas reales. El foco son velocidad, calidad y material, y ninguno de los tres lo decide el robot solo: depende del desempeño de su combinación con la herramienta DED. ±0.1 mm es una entrada bien presentada, pero la carrera acaba de empezar. Para nosotros, que vivimos de la segunda mano y del mantenimiento, apuntemos una cosa: si esta combinación coge fuerza, la ficha de evaluación de los robots de mecanizado incluirá muy pronto un indicador más, la «precisión absoluta». Lecturas relacionadas: venta de robots de segunda mano, FANUC × NVIDIA y la brecha de simulación.
Lecturas relacionadas
- El control de la máquina real en simulación: FANUC × NVIDIA
- Kawasaki, FANUC y Yaskawa alzan juntos el cimiento de datos
- Cobertura de marcas y documentación de modelos



















